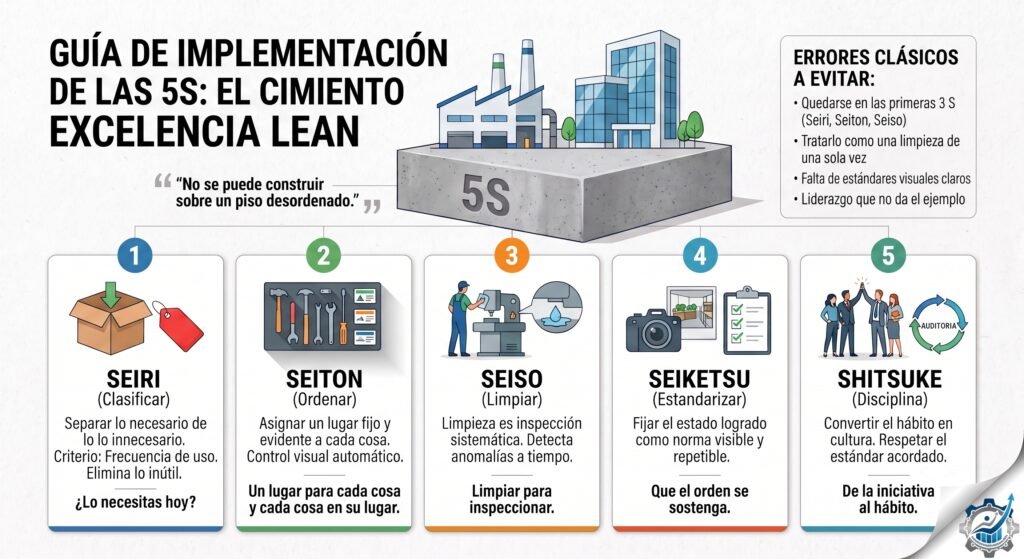
Antes de optimizar procesos, digitalizar o perseguir la excelencia, hace falta un piso firme: un lugar de trabajo ordenado, limpio y bajo control. Eso son las 5S, y por eso son el primer paso, y el cimiento de cualquier transformación Lean.
Cuando se hace la siguiente pregunta: ¿cómo optimizamos el trabajo y eliminamos lo que sobra? Ese es el territorio de Lean, y aunque hoy existan herramientas sofisticadas para mapear flujos de valor o digitalizar operaciones, casi todas las transformaciones Lean que fracasan tienen algo en común: intentaron construir sobre un piso desordenado. Como explica el artículo ¿Qué es Lean y por qué falla?, la técnica sin cimientos no se sostiene. Y el cimiento de Lean tiene un nombre concreto y modesto: las 5S.
Las 5S son, a primera vista, algo tan simple que es fácil subestimarlas: ordenar y limpiar el lugar de trabajo. Pero esa simplicidad esconde una idea poderosa: no se puede mejorar lo que no se ve, ni optimizar lo que está oculto bajo el desorden. Un puesto donde cada herramienta tiene su lugar, donde lo innecesario ya no estorba y donde una anomalía salta a la vista, es la condición previa de todo lo demás del flujo, del control visual, del mantenimiento productivo total. Este artículo abre el clúster Lean con una guía práctica de las 5S: qué son, cómo se implementan una por una, y por qué son mucho más que «orden y limpieza».
Qué son las 5S (y por qué son la base de Lean)
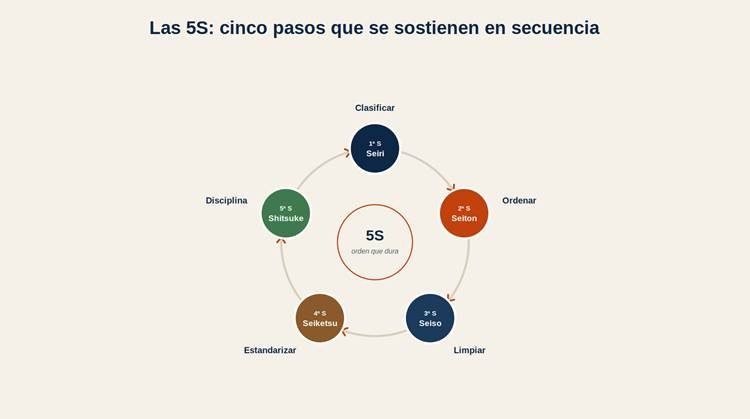
Las 5S son una metodología de origen japonés para organizar el lugar de trabajo, y su nombre viene de cinco palabras que empiezan con «S»: Seiri, Seiton, Seiso, Seiketsu y Shitsuke. En español se suelen traducir como Clasificar, Ordenar, Limpiar, Estandarizar y Disciplina. No son cinco actividades sueltas, sino cinco pasos en secuencia: cada uno prepara el terreno para el siguiente, y los dos últimos existen para que los tres primeros no se pierdan con el tiempo.
Su papel como cimiento de Lean se entiende mejor con una analogía. Nadie construiría una casa sobre un terreno lleno de escombros; primero se despeja y se nivela. Las 5S son ese despeje y nivelación del lugar de trabajo: crean el orden visible sobre el cual las demás herramientas Lean pueden operar. Sin 5S, la gestión visual no tiene dónde apoyarse, el flujo se atasca en la búsqueda de cosas perdidas y cualquier mejora se diluye en el desorden que vuelve. Con 5S, el lugar de trabajo se vuelve legible: los problemas se hacen visibles, y un problema visible es un problema que se puede atacar. Por eso son, casi siempre, el primer paso de toda transformación.
Las 5S, una por una
Antes de entrar en el detalle de cada paso, conviene tener el mapa completo. La secuencia importa: no se puede ordenar bien lo que primero no se ha clasificado, ni sostener la limpieza sin estandarizarla. La siguiente tabla resume las cinco eses, su nombre original y la pregunta que responde cada una.
| S (japonés) | En español | Qué hace |
| Seiri | Clasificar | Separar lo necesario de lo innecesario y eliminar lo que no se usa. |
| Seiton | Ordenar | Asignar un lugar a cada cosa necesaria, según su frecuencia de uso. |
| Seiso | Limpiar | Limpiar el área e inspeccionar al hacerlo; la limpieza revela anomalías. |
| Seiketsu | Estandarizar | Fijar el estado logrado como norma visible y repetible. |
| Shitsuke | Disciplina | Convertir el hábito en cultura para que nada retroceda. |
Una forma útil de recordar la lógica: las tres primeras eses (Clasificar, Ordenar, Limpiar) transforman el lugar de trabajo; las dos últimas (Estandarizar, Disciplina) hacen que esa transformación perdure. La mayoría de los programas de 5S que fracasan lo hacen porque se quedan en las tres primeras y descuidan las dos últimas: el sitio se ordena una vez, se saca la foto, y a los tres meses vuelve al caos. Sin las dos últimas eses, las 5S son un evento; con ellas, son un sistema.
Seiri (Clasificar): separar lo necesario de lo innecesario
El primer paso es el más liberador y el que más resistencia genera: eliminar lo que no se usa. Todo espacio de trabajo acumula cosas con el tiempo (herramientas obsoletas, repuestos que ya no corresponden, documentos vencidos, equipos «por si acaso»), y esa acumulación tiene un costo invisible: ocupa espacio, esconde lo que sí sirve y obliga a buscar entre lo inútil. Clasificar es tomar la decisión, objeto por objeto, de si se necesita o no.
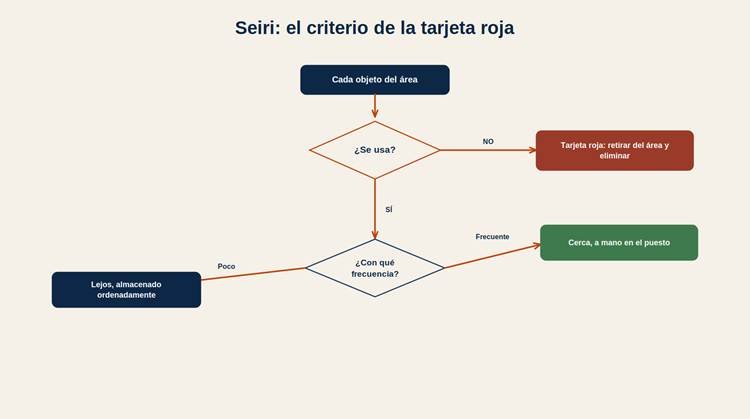
La herramienta clásica de Seiri es la tarjeta roja: se marca con ella todo lo que parece innecesario y se traslada a una zona de espera. Lo que nadie reclama ni usa en un plazo definido, se retira. El criterio de decisión es la frecuencia de uso: lo que se usa a diario se queda a mano, lo que se usa poco se aleja, y lo que no se usa se elimina del área. La resistencia habitual, «pero podría necesitarlo algún día», es la misma asimetría psicológica que infla los planes de mantenimiento con tareas que nadie cuestiona: guardar se siente prudente, eliminar se siente arriesgado. Vencer esa inercia es el primer logro de las 5S, y el que libera el espacio y la claridad sobre los que se construye todo lo demás.
Seiton (Ordenar): un lugar para cada cosa
Una vez que solo queda lo necesario, el segundo paso es asignarle a cada cosa un lugar fijo y evidente. El principio se resume en una frase: «un lugar para cada cosa, y cada cosa en su lugar». Pero Seiton es más que ordenar; es diseñar el orden para que sea eficiente y visual. La ubicación de cada elemento se decide por su frecuencia de uso —lo más usado, más cerca y más accesible— y se hace visible con marcas: siluetas de herramientas en el panel, zonas delimitadas en el piso, etiquetas claras.
El objetivo de Seiton es eliminar el tiempo perdido en buscar, que es uno de los desperdicios más silenciosos y costosos de cualquier operación. En mantenimiento, buscar una herramienta o un repuesto es tiempo que el equipo está detenido esperando —tiempo que infla directamente el MTTR sin agregar ningún valor—. Un taller donde cada herramienta tiene su silueta y basta un vistazo para ver si falta algo es un taller donde las intervenciones son más rápidas y los faltantes se detectan al instante. Seiton, bien hecho, convierte el orden en velocidad y el control visual en algo automático.
Seiso (Limpiar): la limpieza como inspección
El tercer paso parece el más trivial y es, en realidad, el más profundo, porque en Lean limpiar es inspeccionar. Seiso no consiste en dejar el sitio reluciente por estética, sino en establecer una rutina de limpieza que, al ejecutarse, obliga a mirar de cerca cada equipo y cada rincón. Y al mirar de cerca, aparecen las anomalías: una fuga incipiente, un perno flojo, una vibración anormal, una mancha de aceite donde no debería haberla. La limpieza es la excusa para la inspección sistemática.
Esta idea conecta las 5S directamente con el mantenimiento. Un equipo que se limpia regularmente es un equipo que se inspecciona regularmente, y muchas fallas se detectan en su etapa temprana precisamente durante la limpieza, cuando todavía son un síntoma barato de corregir y no una avería costosa. Por eso Seiso es la puerta de entrada natural hacia el mantenimiento productivo total, donde el operador que limpia su equipo es también quien detecta y previene sus fallas. Limpiar por limpiar tiene poco valor; limpiar para inspeccionar convierte una tarea de aseo en una herramienta de confiabilidad.
Seiketsu (Estandarizar): que el orden se sostenga
Aquí empieza la parte que casi todos descuidan y que hace toda la diferencia. Las tres primeras eses logran un estado, un sitio clasificado, ordenado y limpio, pero ese estado es frágil: sin nada que lo sostenga, la entropía lo deshace. Seiketsu es fijar el estado logrado como un estándar visible y repetible, de modo que mantener el orden deje de depender de la voluntad de cada persona y se convierta en la forma por defecto de trabajar.
En la práctica, estandarizar significa dejar el orden documentado y evidente: fotos del estado correcto de cada área, listas de verificación de limpieza con responsables y frecuencias, códigos de color, instrucciones visuales en el propio puesto. La clave es que el estándar sea visual y autoexplicativo, que cualquiera vea de un vistazo cuál es el estado correcto y note de inmediato cuando algo se desvía. Es exactamente la misma lógica de la estandarización que cierra el ciclo de mejora en cualquier disciplina: sin fijar la ganancia como norma, se pierde. Seiketsu es lo que transforma un buen día de orden en un estándar de orden.
Shitsuke (Disciplina): de la iniciativa al hábito
La quinta ese es la más difícil porque no se trata de hacer algo una vez, sino de sostenerlo para siempre. Shitsuke es la disciplina de cumplir los estándares hasta que dejan de sentirse como una imposición externa y se vuelven un hábito interno —parte de cómo se trabaja, no una tarea adicional que alguien debe recordar—. Es el paso de la iniciativa a la cultura, y es donde las 5S dejan de ser un programa y pasan a ser una forma de ser de la organización.
Sostener Shitsuke requiere más que carteles motivacionales: pide auditorías periódicas de 5S que midan el estado y lo hagan visible, liderazgo que dé el ejemplo (nada erosiona más rápido la disciplina que un jefe que no la practica), y reconocimiento del esfuerzo sostenido. La disciplina, importante recordarlo, no es rigidez ni control por el control: es el respeto por un estándar que todos acordaron porque hace el trabajo mejor y más seguro. Cuando Shitsuke se logra, las cuatro eses anteriores se sostienen solas, porque mantener el orden ya no cuesta esfuerzo consciente: simplemente es como se hacen las cosas. Sin Shitsuke, todo el trabajo previo caduca; con él, se vuelve permanente.
5S en mantenimiento: por qué importan especialmente
Las 5S nacieron en la manufactura, pero en mantenimiento tienen un valor particular. Un taller o un área técnica desordenada no es solo un problema estético: es más lenta, más insegura y más propensa a errores. Buscar herramientas alarga las intervenciones; los repuestos mal ubicados se pierden o se duplican; un piso con derrames es un riesgo de accidente; y sin control visual, una anomalía puede pasar desapercibida hasta convertirse en falla. Cada una de las cinco eses ataca directamente una de estas patologías.
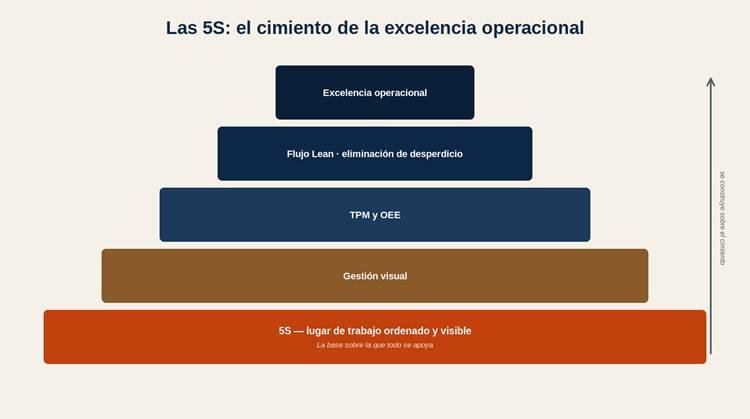
Por eso las 5S son el cimiento sobre el que se levantan las demás herramientas de este pilar. La gestión visual necesita un espacio ordenado para que las señales se lean; el TPM se apoya en la rutina de limpieza-inspección que instala Seiso; y la eliminación sistemática del desperdicio —que veremos en los 8 desperdicios del Lean— empieza por hacer visible lo que estorba, que es justamente lo que hacen las 5S. Son la base porque hacen legible el lugar de trabajo, y sobre lo legible se puede mejorar; sobre el desorden, no. Empezar una transformación Lean por herramientas avanzadas sin haber puesto este cimiento es la razón número uno por la que tantas fracasan.
Los errores clásicos
- Quedarse en las tres primeras eses: clasificar, ordenar y limpiar una vez, sin estandarizar ni sostener. El sitio vuelve al caos en semanas.
- Confundir 5S con una limpieza general: tratarlas como un aseo profundo puntual en vez de un sistema permanente de organización.
- Limpiar sin inspeccionar: ejecutar Seiso como estética y desaprovechar su verdadero valor, que es detectar anomalías tempranas.
- Estándares que no son visuales: documentar el orden en un manual que nadie mira, en vez de hacerlo evidente en el propio puesto.
- Liderazgo que no predica con el ejemplo: exigir disciplina de 5S mientras la jefatura no la practica. Nada la erosiona más rápido.
- 5S como imposición y no como acuerdo: implantarlas por decreto sin involucrar a quienes trabajan en el área, garantizando el rechazo.
- Saltar a herramientas avanzadas sin el cimiento: perseguir flujo, digitalización o TPM sobre un lugar de trabajo desordenado, y preguntarse luego por qué no funciona.
Conclusión
Las 5S son el cimiento de toda transformación Lean, y su aparente sencillez esconde un sistema completo: clasificar para quedarse solo con lo necesario, ordenar para que cada cosa tenga su lugar, limpiar para inspeccionar, estandarizar para que el orden se sostenga y disciplinar para que se vuelva cultura. Los tres primeros pasos transforman el lugar de trabajo; los dos últimos hacen que la transformación dure —y son, precisamente, los que casi todos descuidan—. En mantenimiento, además, las 5S no son solo orden: son intervenciones más rápidas, menos accidentes y fallas detectadas a tiempo. Con este cimiento puesto, el clúster Lean puede avanzar hacia el corazón de la filosofía: identificar y eliminar el desperdicio. El siguiente paso natural es ponerle nombre a ese desperdicio con los 8 desperdicios del Lean, y entender su raíz conceptual con muda, mura y muri. Pero todo empieza aquí, en el orden visible que hace posible ver —y por lo tanto mejorar— cómo se trabaja.
Si quieres escuchar el resumen de este artículo en nuestro canal de youtube te invitamos a revisar el siguiente enlace: